珠光粉注塑发黄,问题多在树脂和色母这两处
珠光粉注塑发黄,客户通常先怀疑粉有问题,寄样回来一看,粉是好的。塑料件里出状况,多半就三处:树脂透不透明、色母和色粉怎么分散、料温和停留时间。这三处对上,珠光效果就出得来。
一、树脂透不透明,直接决定珠光能出几分
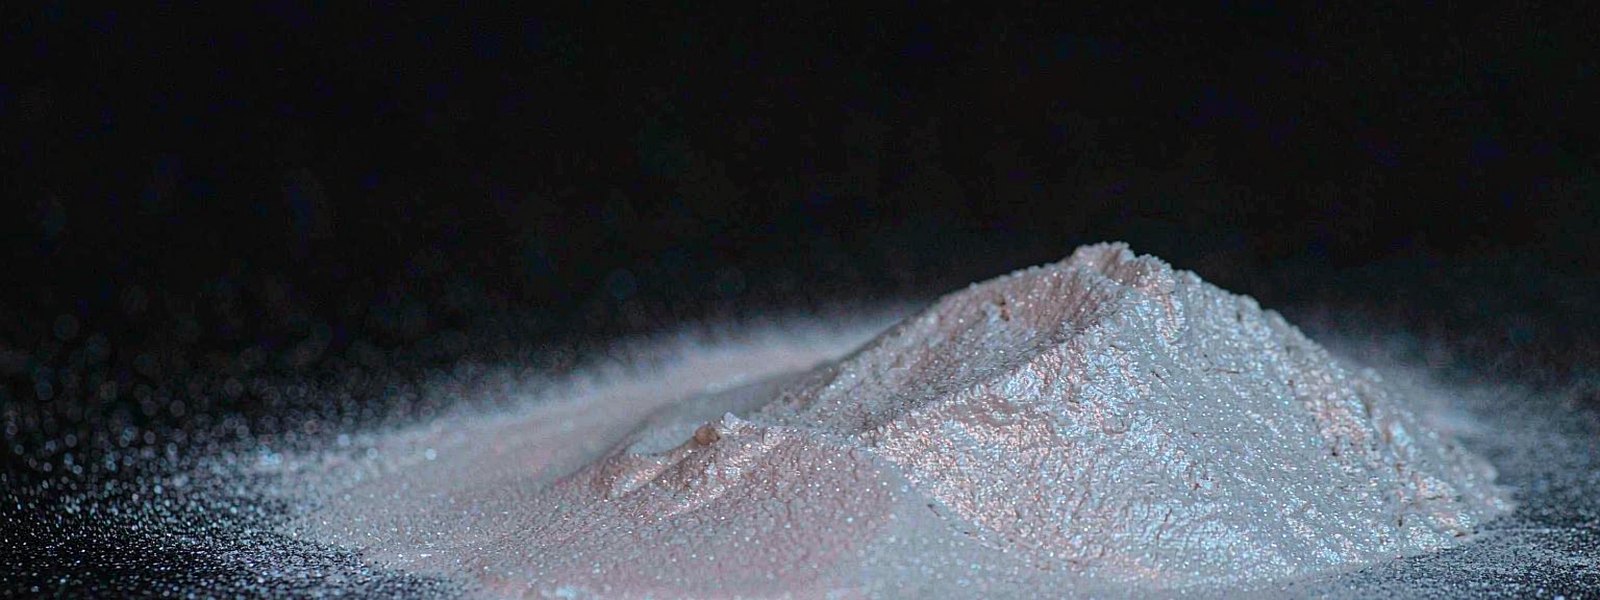
珠光粉靠云母片折射和干涉出效果,光要能进到片子上再折回来。树脂越透明,这个来回越顺,珠光粉在透明树脂里的效果差别很明显。PE、PP、PS、PVC、PET 都属这一类,挤出、注射、吹塑、吸塑都能做。
ABS 和非结晶尼龙不透明,光在半路就被挡住,加进去只看到一层灰白。这类料不建议在料里加,改在表面喷珠光漆,效果反而稳。做外壳、面板这类件,先定是本体着色还是表面处理,别两头都试。
二、色母粒比色粉好分散,珠光粉注塑发黄常卡在这一步
直接拿色粉拌料,螺杆里分散不开,容易结团,出来是一片一片的亮斑,颜色也不匀。做成色母粒再下料,分散均匀得多,不同批次之间也稳。珠光粉注塑配色母粒,比现场拌色粉省事,废品也少。
发黄还有另一个来源:纯白料本身。白料常用抗氧剂含游离酚,遇到钛白粉会反应泛黄,珠光加进去看着就像发黄。这类情况先把抗氧剂体系和钛白用量调一调,再谈珠光,不然换了粉也一样。
加料时机也要卡住。片状结构怕剪切,收尾阶段低速加入,别丢进高速混料机里跟料一起打。打碎了云母片,后面怎么调都补不回来。
三、料温可以高,剪切不能高,粉末涂料耐温另算
珠光粉耐 800℃ 无变化、不燃烧,塑料加工的料温不构成限制,粉末涂料、陶瓷这类高温工序也进得去。真正的限制是剪切,不是温度。所以螺杆组合和回料比例比提温更值得调。
目数按件的大小定。大件、远看的装饰件用粗目,闪点足;小件、近距离看的用细目,细腻度好。常见对照是 40 目约 50–500 μm、1000 目约 5–25 μm,可以照这个区间估。
添加量要给实话:我们手上的数据只有纸张凹印 6–12% 这一个区间,塑料体系没有固定值。不同树脂、不同目数差得远,按自己的料从低比例往上试,比照搬别家的数字靠谱。
结尾
珠光粉注塑发黄,把树脂、色母、料温三处过一遍,多数能找到落点。想看珠光粉在不同体系里的样子,可以看下 珠光颜料产品页。把树脂牌号、色母做法、料温和目数告诉我们,按你的工艺给选型建议,需要看实物也可以安排寄样打样。
还有别的问题?
把基材、工艺和目标效果说清楚,我们按配方给推荐型号和添加比例。